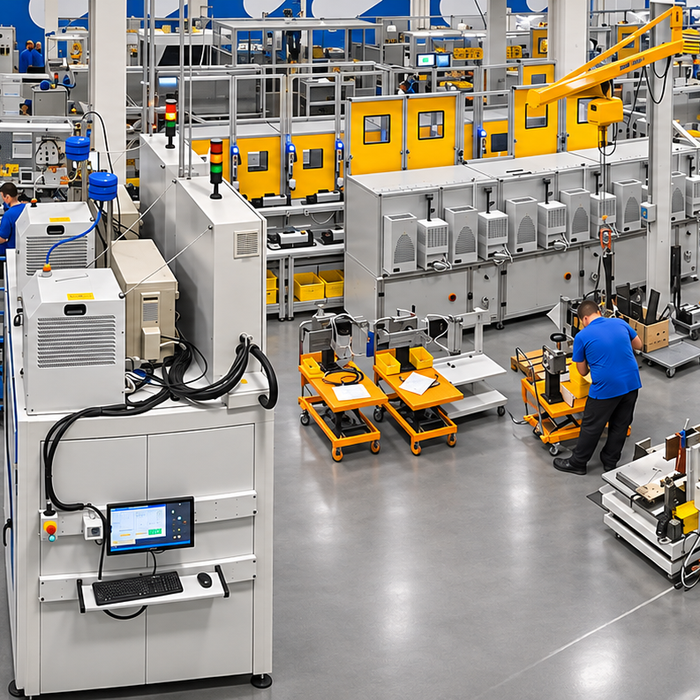
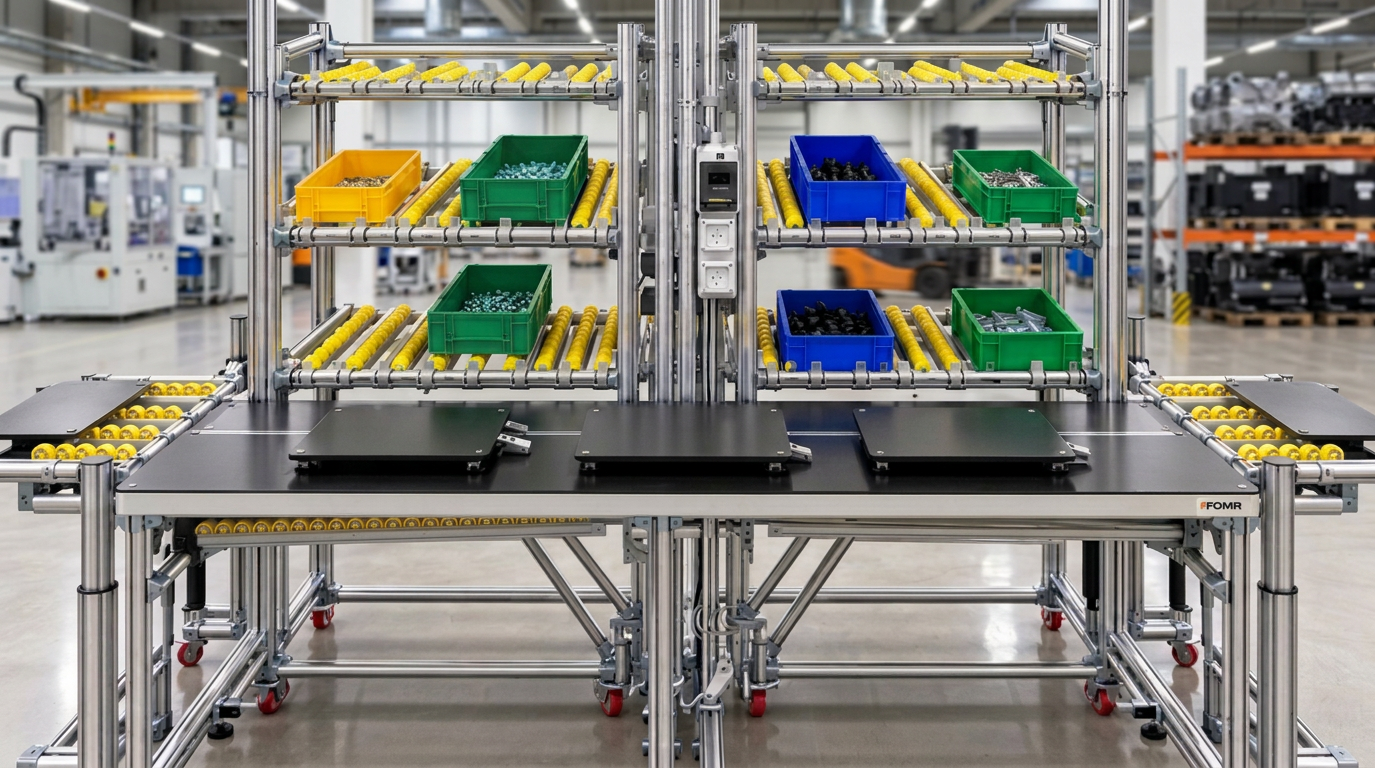
Organizzare correttamente componenti e contenitori in una postazione di assemblaggio significa stabilire quanto materiale deve essere disponibile durante il lavoro, quale contenitore utilizzare e dove posizionarlo per rendere il prelievo semplice e funzionale. Il punto di partenza non è lo spazio disponibile sul banco, ma il consumo reale dei componenti. Quantità, autonomia, caratteristiche del contenitore e posizione di presa devono essere valutate insieme, in relazione al ciclo produttivo e alla frequenza di rifornimento. L’obiettivo è avere a disposizione ciò che serve per lavorare con continuità, evitando allo stesso tempo di trasformare la postazione in un piccolo magazzino.
Come organizzare una postazione di assemblaggio? Prima di progettare il layout è necessario conoscere come ogni componente viene utilizzato durante il ciclo produttivo.
Per ciascuna referenza bisogna quindi raccogliere informazioni come codice e descrizione, quantità utilizzata per ciclo, tempo ciclo, volume produttivo previsto, peso e dimensioni del componente. Vanno inoltre considerati il confezionamento di fornitura, la quantità per imballo, le dimensioni dei contenitori disponibili e soprattutto il peso complessivo della cassetta quando è piena.
Altrettanto importanti sono l’autonomia richiesta tra due rifornimenti e le modalità con cui l’operatore preleva il componente: orientamento, accessibilità, eventuali esigenze di protezione e rischio di confusione con pezzi simili.
Queste informazioni permettono di distinguere il materiale che deve essere realmente disponibile durante il ciclo dalla scorta di riserva, che può essere mantenuta fuori dalla zona operativa.
Il dimensionamento parte da due dati fondamentali: tempo ciclo e autonomia richiesta alla postazione.
Per prima cosa si calcola quanti cicli produttivi vengono completati nel periodo considerato:
Numero di cicli = tempo disponibile ÷ tempo ciclo
Il risultato viene quindi moltiplicato per il numero di pezzi utilizzati in ogni ciclo:
Consumo del componente = numero di cicli × pezzi per ciclo
Facciamo un esempio.
Una postazione ha un tempo ciclo di 180 secondi e deve avere materiale sufficiente per lavorare per due ore, equivalenti a 7.200 secondi.
In questo periodo vengono completati: 7.200 ÷ 180 = 40 cicli
Se per ogni ciclo vengono utilizzati tre pezzi dello stesso componente: 40 × 3 = 120 pezzi
La quantità teorica necessaria per garantire due ore di autonomia è quindi di 120 pezzi.
Il dato ottenuto non deve però essere applicato automaticamente. La quantità effettiva deve tenere conto anche del confezionamento, degli eventuali scarti, della variabilità del processo e dell’affidabilità del rifornimento.
Un margine di sicurezza può essere utile, ma deve derivare dalle condizioni reali del processo: non esiste una percentuale aggiuntiva valida per tutte le postazioni.
Conoscere il consumo permette anche di stabilire quanti contenitori sono realmente necessari.
Nell’esempio riportato nel documento, considerando un tempo ciclo di 180 secondi e due ore di autonomia, una vite utilizzata quattro volte per ciclo genera un fabbisogno di 160 pezzi. Se la cassetta ne contiene 200, è sufficiente un contenitore.
Una staffa utilizzata una volta per ciclo richiede invece 40 pezzi. Se ogni contenitore ne contiene soltanto 25, saranno necessarie due cassette.
Questo passaggio è importante perché consente di dimensionare lo spazio in funzione del processo, invece di riempire semplicemente tutte le aree disponibili della postazione.
Non esiste un’autonomia standard valida per ogni linea produttiva.
La quantità di materiale da mantenere a bordo linea dipende dalla frequenza di rifornimento, dalla distanza rispetto al punto di approvvigionamento, dalla stabilità dei consumi, dalla durata dei lotti e dalle caratteristiche dei componenti.
Bisogna considerare anche cosa accadrebbe in caso di mancanza del materiale.
Un’autonomia maggiore può essere utile per componenti piccoli, leggeri e utilizzati frequentemente.
La stessa scelta può invece risultare inefficiente per componenti voluminosi, pesanti o utilizzati soltanto per una determinata variante.
L’obiettivo non è quindi massimizzare la scorta, ma individuare la quantità necessaria a garantire continuità produttiva senza occupare inutilmente la postazione.
La gestione del giro logistico e delle modalità di rifornimento può poi essere approfondita separatamente nell’articolo dedicato al rifornimento a bordo linea.
La capacità non è l’unico parametro da considerare nella scelta di una cassetta.
Un contenitore molto capiente può essere efficiente per il trasporto o lo stoccaggio, ma risultare poco funzionale quando l’operatore deve prelevare lo stesso componente decine o centinaia di volte durante il turno.
Per questo bisogna valutare le dimensioni realmente utilizzabili, il peso a pieno carico, la facilità di accesso al materiale, la visibilità del contenuto e dell’etichetta e le eventuali esigenze di protezione del componente.
È importante considerare anche la possibilità di inclinare il contenitore o utilizzare un’apertura frontale, oltre alla compatibilità con guide, rulliere e sistemi a gravità.
Un contenitore molto profondo permette di aumentare l’autonomia, ma può costringere l’operatore ad allungare il braccio, raggiungere il fondo della cassetta o assumere una posizione meno funzionale durante il prelievo.
Per questo, in alcune situazioni, due contenitori più piccoli possono essere più funzionali di una singola cassetta molto capiente. La scelta deve dipendere dal modo in cui il materiale viene realmente utilizzato, non soltanto dalla quantità che il contenitore può ospitare.
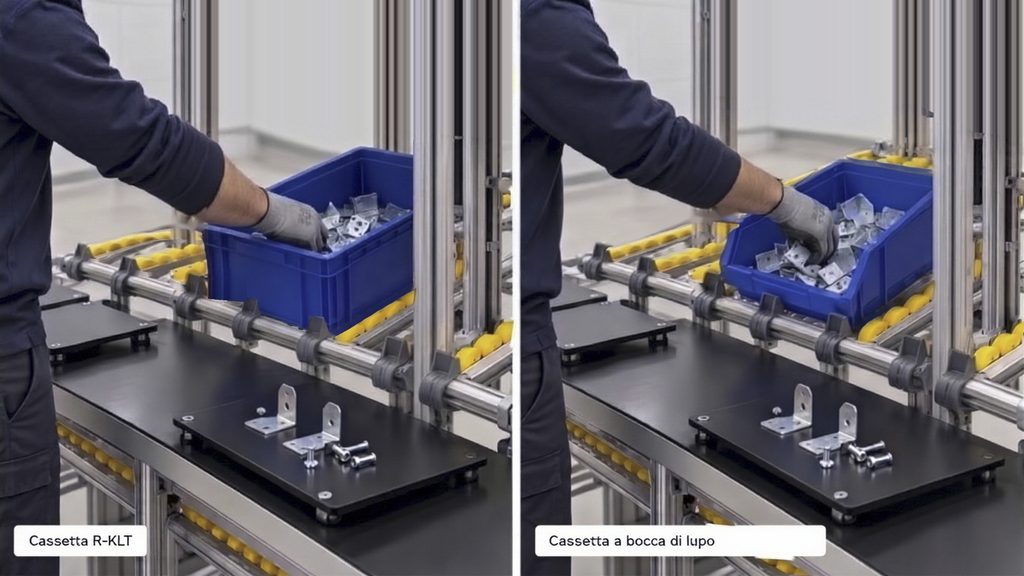
Questo aspetto è particolarmente importante perché il punto di presa cambia mentre il contenitore si svuota.
Con una cassetta piena il componente può trovarsi vicino all’apertura. Quando il materiale diminuisce, lo stesso componente può trovarsi più in basso, più lontano dal corpo oppure dietro il bordo frontale del contenitore.
Per questo la verifica dovrebbe essere effettuata almeno in tre condizioni:
• contenitore pieno;
• contenitore a metà;
• contenitore vicino al livello di riordino.
La posizione del contenitore non coincide necessariamente con la posizione del componente che l’operatore deve raggiungere.
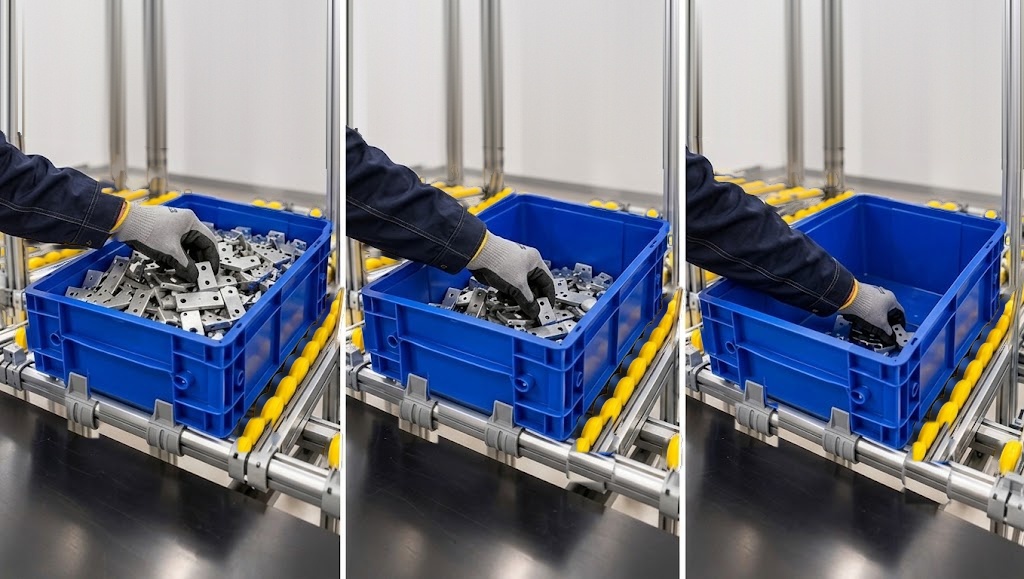
Questo aspetto è particolarmente importante perché il punto di presa cambia mentre il contenitore si svuota.
Con una cassetta piena il componente può trovarsi vicino all’apertura.
Quando il materiale diminuisce, lo stesso componente può trovarsi più in basso, più lontano dal corpo oppure dietro il bordo frontale del contenitore.
Per questo la verifica dovrebbe essere effettuata almeno in tre condizioni:
• contenitore pieno;
• contenitore a metà;
• contenitore vicino al livello di riordino.
In tutte e tre le situazioni bisogna osservare il movimento reale dell’operatore, considerando spalla, gomito, polso e busto. Ma la verifica non riguarda soltanto la postura. Occorre controllare anche se il componente rimane facilmente riconoscibile, se esiste il rischio di prelevare più pezzi contemporaneamente e se l’operatore riesce a capire rapidamente quanto materiale rimane.
La verifica della posizione di prelievo è importante anche per limitare i movimenti ripetitivi e le posture incongrue degli arti superiori, aspetti approfonditi dall’INAIL nella documentazione dedicata al rischio da movimenti ripetuti.
La distanza ergonomicamente rilevante è quindi quella che separa l’operatore dal componente da prelevare, non semplicemente dal bordo del contenitore. Questo è uno dei concetti che renderei particolarmente evidente anche nell’immagine dedicata al confronto tra cassetta piena e quasi vuota.
I componenti utilizzati più frequentemente devono occupare le aree più accessibili della postazione.
Se un componente viene prelevato a ogni ciclo, dovrebbe essere collocato in una posizione facilmente raggiungibile. Le referenze utilizzate solo occasionalmente possono invece essere spostate in zone secondarie o presentate soltanto quando servono.
La disposizione dovrebbe inoltre seguire la sequenza reale delle operazioni. Un layout perfettamente simmetrico può apparire ordinato, ma non è necessariamente quello più efficace durante il lavoro.
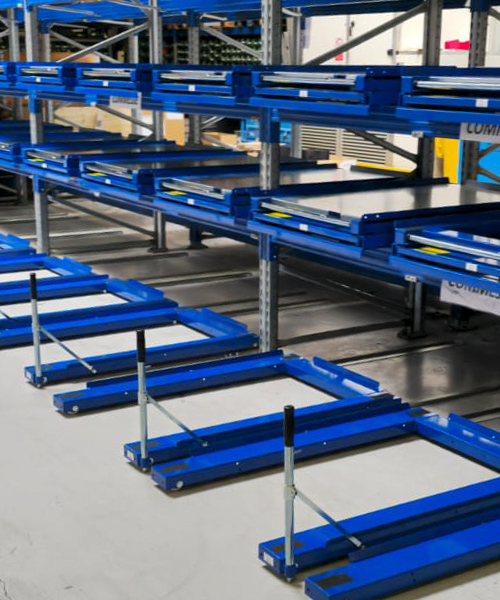
Supporti inclinati, guide regolabili, aperture frontali e piani a gravità possono facilitare la presentazione dei materiali, ma devono essere verificati insieme a tutti gli altri elementi della postazione.
Una cassetta facilmente raggiungibile quando il banco è vuoto, infatti, può diventare meno accessibile quando sono presenti prodotto, utensili e attrezzature necessarie al ciclo.
Quando sulla stessa postazione vengono assemblati prodotti differenti, bisogna considerare anche il cambio variante. È utile distinguere tra componenti comuni a più prodotti, componenti specifici della variante in lavorazione, materiali residui della produzione precedente e componenti simili che potrebbero essere confusi tra loro.
Posizioni definite, etichette facilmente leggibili, codici colore e sistemi poka-yoke possono contribuire a ridurre gli errori. Questi strumenti, però, non dovrebbero servire a compensare una postazione eccessivamente carica di materiali. Se un componente non viene utilizzato per la variante in produzione, rimuoverlo dalla zona operativa può essere più efficace che cercare semplicemente di distinguerlo meglio dagli altri.
Il peso del singolo componente può essere ridotto, mentre quello della cassetta completa può diventare significativo. Per questo il contenitore deve essere valutato anche durante le operazioni di sostituzione e rifornimento.
Bisogna conoscere il suo peso complessivo a pieno carico e verificare da quale altezza e da quale lato viene inserito, spostato o rimosso. In base alle condizioni reali può essere opportuno diminuire la quantità contenuta in ogni cassetta oppure utilizzare guide, rulliere, carrelli o altri sistemi di supporto alla movimentazione.
Non esiste un unico valore di peso che renda automaticamente sicuro o problematico un contenitore. La valutazione deve considerare insieme peso, frequenza di movimentazione, altezza, distanza dal corpo, qualità della presa, eventuali torsioni e percorso necessario.
Una postazione dovrebbe essere verificata nelle condizioni più vicine possibile al lavoro reale prima di confermare definitivamente il layout. La prova dovrebbe essere eseguita utilizzando componenti, contenitori e attrezzature reali, simulando diversi cicli completi.
È importante osservare cosa accade quando le cassette sono piene, a metà e quasi vuote, verificando contemporaneamente accessibilità, ingombri e facilità di prelievo.
La simulazione dovrebbe comprendere anche il cambio prodotto, la sostituzione dei contenitori e le possibili situazioni di errore.
Coinvolgere operatori con caratteristiche fisiche differenti permette inoltre di verificare se la configurazione funziona realmente per le persone che dovranno utilizzarla.
L’obiettivo della validazione è individuare difficoltà di presa, interferenze e ingombri prima della realizzazione definitiva, quando modificare la configurazione è ancora semplice.
Uno degli errori più frequenti è utilizzare tutto lo spazio disponibile semplicemente perché esiste. In questo modo aumentano le scorte presenti sulla postazione e spesso anche le distanze di presa, senza un reale vantaggio produttivo.
Un’altra criticità consiste nell’utilizzare direttamente il confezionamento del fornitore. Una cassetta progettata per trasporto e stoccaggio non è necessariamente adatta al prelievo ripetuto dell’operatore.
Bisogna inoltre evitare di verificare soltanto il contenitore pieno: quando il livello del materiale scende, anche il punto di presa cambia.
Mantenere contemporaneamente tutte le varianti sulla postazione può invece aumentare ingombro e possibilità di errore, mentre ignorare il peso complessivo della cassetta può far emergere problemi soltanto al momento della sua sostituzione.
The dimensionamento dei componenti a bordo linea non consiste semplicemente nel calcolare quanti pezzi devono essere disponibili.
Quantità, autonomia, contenitore, punto di presa e supporto devono essere progettati come parti dello stesso sistema, partendo dal ciclo produttivo e dalle condizioni reali in cui lavora l’operatore.
Fomir configura strutture, supporti, guide, piani inclinati e sistemi a gravità in funzione dei componenti da gestire, dell’autonomia richiesta e delle modalità di lavoro previste sulla postazione.
Per dimensionare una nuova postazione è quindi utile partire da pochi dati concreti: tempo ciclo, consumo dei componenti, caratteristiche dei contenitori e frequenza di rifornimento. Da queste informazioni è possibile definire una configurazione coerente con il processo e con le reali esigenze operative.